

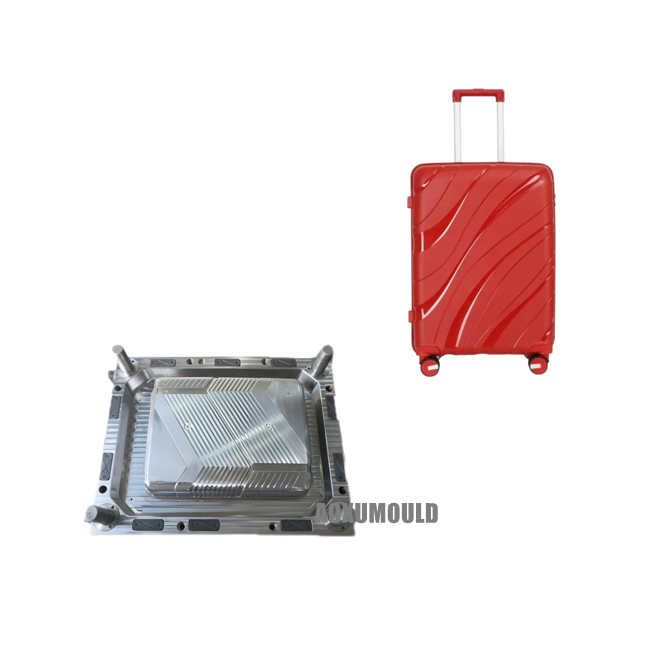
Προδιαγραφές μούχλας
|
Όνομα καλουπιού |
Κλίσιμο πλαστικών αποσκευών |
|
Υλικό κλουβί |
Κοιλιακούς |
|
Μέγεθος κιβωτίου |
348x260x315mm |
| Βάρος κιβωτίου |
1 κιλό |
|
Υλικό μούχλα για κοιλότητα & . πυρήνα |
P20, 718, 2738 |
|
Ακρίβεια |
1 κοιλότητα |
|
Σύστημα έγχυσης |
Hot Runner Open πύλες ή πύλες βαλβίδων |
|
Κατάλληλη μηχανή έγχυσης |
450T |
|
Μέγεθος μούχλα |
580x520x560mm |
|
Διάρκεια ζωής |
Περισσότεροι από 500, 000 PCS |
ΠωςTo DεδαφίνηTαυτόςSυδατόπατοςRέφαγαTΟι κοιλιακοίPτελευταίες αποσκευέςMould;
Το ABS Plastic είναι ένα κοινό χρησιμοποιούμενο πλαστικό μηχανικής, με υψηλή αντοχή, αντίσταση στη φθορά και αντίσταση κρούσης κ.λπ. . Ως εκ τούτου, χρησιμοποιείται ευρέως στην παραγωγή πλαστικών κελύφων αποσκευών . κατά τη διάρκεια της παραγωγής πλαστικών κελυφών αποσκευών, το ποσοστό συρρίκνωσης του καλουπιού είναι μια πολύ σημαντική παράμετρος που επηρεάζει άμεσα την διαστατική ακρίβεια και την ποιότητα του τελικού προϊόντος {2} Το καλούπι πλαστικών αποσκευών ABS;
Πρώτα απ 'όλα, πρέπει να κατανοήσουμε τι ρυθμός συρρίκνωσης μούχλας είναι . Η ταχύτητα συρρίκνωσης μούχλας αναφέρεται στο βαθμό στον οποίο το τελικό μέγεθος του προϊόντος είναι μικρότερο από το μέγεθος του καλουπιού λόγω της ψύξης και της συρρίκνωσης του πλαστικού κατά τη διάρκεια της διαδικασίας χύτευσης με έγχυση ., αφού το πλαστικό ABS υποβάλλεται σε συρρίκνωση κατά τη διάρκεια της χύτευσης, όταν το σχεδιασμό είναι ο συντελεστής που πρέπει να ληφθεί υπόψη. Ο ρυθμός συρρίκνωσης του καλουπιού είναι απαραίτητος για να διασφαλιστεί ότι το μέγεθος του τελικού προϊόντος πληροί τις απαιτήσεις .
Προκειμένου να προσδιοριστεί ο ρυθμός συρρίκνωσης του καλούπι πλαστικών αποσκευών ABS, είναι απαραίτητο να διεξαχθεί πειραματική επαλήθευση . Πρώτον, επιλέξτε έναν αντιπροσωπευτικό τύπο πλαστικού ABS και μετρήστε το ρυθμό συρρίκνωσης μέσω των πειραμάτων . Αυτό μπορεί να γίνει με τη σύγκριση του διαμορφωμένου δείγματος με το αρχικό μέγεθος ή με τη χρήση επαγγελματικών οργάνων για το absrade agrome Μπορεί να γίνει με βάση παράγοντες όπως το υλικό μούχλας και η δομή μούχλας και ο τελικός ρυθμός συρρίκνωσης μπορεί να ληφθεί .
Επιπλέον, ο ρυθμός συρρίκνωσης ψύξης και ο ρυθμός θερμικής συρρίκνωσης του πλαστικού ABS πρέπει να ληφθούν υπόψη . Ο ρυθμός συρρίκνωσης ψύξης αναφέρεται στο φαινόμενο συρρίκνωσης που εμφανίζεται κατά τη διάρκεια της διαδικασίας ψύξης του πλαστικού, ενώ ο ρυθμός θερμικής συρρίκνωσης αναφέρεται στο φαινόμενο συρρίκνωσης που εμφανίζεται κατά τη διάρκεια της διαδικασίας θέρμανσης { Θεωρείται συνολικά ότι πληροί τις απαιτήσεις της ακρίβειας και της ποιότητας του προϊόντος .
Ο προσδιορισμός του ρυθμού συρρίκνωσης του καλουπιού πλαστικών αποσκευών ABS είναι μια πολύπλοκη διαδικασία που απαιτεί ολοκληρωμένη εξέταση πολλαπλών παραγόντων όπως οι ιδιότητες του υλικού, η δομή του καλουπιού και η επαλήθευση των δοκιμών ., μπορεί να εξασφαλιστεί εύλογα σχεδιασμός του ρυθμού συρρίκνωσης, η ποιότητα της παραγωγής και η ακρίβεια των πλαστικών αποσκευών ABS, ενισχύοντας έτσι την ανταγωνιστικότητα του προϊόντος.
Σχέδια για το προϊόν & . μούχλα

ΤιAσχετικά μεTαυτόςCιερέαFήJισορροπίαTαυτόςQοικονομικόςPτελευταίοςΚαλούπι?
1. Πάχος επεξεργασίας: Αν και το καλούπι δεν απαιτεί υπερβολική δύναμη ή άλλες σκληρές συνθήκες κατά τη χρήση, συχνά συναντά αναστροφή μούχλας και εκτόξευση, η οποία μπορεί να οδηγήσει σε προβλήματα όπως η φθορά και η παραμόρφωση του καλουπιού {{1}.
2. Πρότυπο προδιαγραφών: Ένα καλό καλούπι μπορεί να ελέγξει το μέγεθος των εξωθημένων πλαστικών προϊόντων μέσα σε μια απόκλιση μόνο λίγων δέκατων ενός χιλιοστού, ενώ ένα φτωχό καλούπι προκαλεί συνήθως αποκλίσεις αρκετών χιλιοστών ή ακόμα και αρκετά εκατοστά .
3. Materials and Processes: Inspect the materials and processes of the entire mould. A good mold should be extremely smooth both inside and outside. The plastic shell is injection molded, and the plastic shell is painted to look shiny with a slightly moist touch. Poor-quality molds may have burrs or uneven surfaces, which are clearly distinguishable in σύγκριση .
4. Η εμφάνιση, το μέγεθος, η κορυφή της συσσωμάτωσης, ο αφρός, η λεύκανση (ή η ρωγμή, το σπάσιμο) του σχηματισμένου προϊόντος πρέπει να είναι 5mm . για ειδικές διατρήσεις, το μέγεθος θα πρέπει να είναι 15mm . Η ισχύς των σημείων σύντηξης και η ικανότητα να μεταβιβάζεται το μέγεθος της ασφάλειας και το μέγεθος της ασφάλειας και το μέγεθος της ασφάλειας. Το προϊόν θα πρέπει να συμμορφώνεται με τις απαιτήσεις των επίσημων και έγκυρων σχεδίων σχεδιασμού καλουπιών (ή 3D αρχεία) . Η ανοχή του προϊόντος πρέπει να ακολουθήσει τις αρχές ανοχής . Η ανοχή για τις διαστάσεις του άξονα είναι αρνητική ανοχή και η ανοχή για τις οπές είναι θετική ανοχή {10} Κατά συνέπεια .
5. εμφάνιση μούχλας: Η πινακίδα μούχλας περιέχει πλήρεις πληροφορίες, με σαφείς χαρακτήρες και κανονική διάταξη . Τα ακροφύσια ψύξης δεν πρέπει να έχουν το καλούπιο. σημάδια εισόδου και εξόδου .
6. Υλικό και σκληρότητα μούχλα: Το πλαίσιο μούχλας πρέπει να είναι κατασκευασμένο από τυπικά πλαίσια μούχλα που πληρούν τα πρότυπα . Τα υλικά για τον πυρήνα, τα μέσα και τα σταθερά ένθετα μούχλα, τα κινητά ένθετα, οι κώνοι, οι ράβδοι και τα μανίκια πύλης πρέπει να είναι κατασκευασμένα από υλικά με υψηλές μηχανικές ιδιότητες όπως 40cr ή παραπάνω. εναλλακτικά ένθετα, οι κινητές ενθέσεις, οι κώνοι, οι ράβδοι και τα μανίκια πύλης πρέπει να είναι κατασκευασμένα από υλικά με υψηλές μηχανικές ιδιότητες όπως 40cr ή παραπάνω { μέτρα ή υποβάλλονται σε θεραπεία επιφανειακής σκλήρυνσης με σκληρότητα 600HV .
7. Εξόρυξη, επανατοποθέτηση, εκχύλιση πυρήνα, αφαίρεση: κατά τη διάρκεια της εκτόξευσης, θα πρέπει να είναι ομαλή, χωρίς να περιορίζονται οι ακροδέκτες που πρέπει να περιορίζονται από το όριο {{}}} Ο καθένας θα πρέπει να είναι ένα πρότυπο, και οι δύο ράβδοι δεν πρέπει να είναι και οι δύο ράβδοι που θα πρέπει να είναι και οι δύο ράβδοι. να είναι αλεσμένη ή αποκοπή . κατά τη διάρκεια της εγκατάστασης, οι βίδες κύματος μπορούν να χρησιμοποιηθούν. Για την εκχύλιση πυρήνα του κυλίνδρου, ένας διακόπτης ταξιδιού είναι απαραίτητος .
8. Σύστημα ψύξης και θέρμανσης: Το σύστημα ψύξης ή θέρμανσης θα πρέπει να είναι πλήρως ανεμπόδιστη . δεν πρέπει να υπάρχει διαρροή υπό πίεση και θα πρέπει να είναι εύκολο να διατηρηθεί .
9. ΣΥΣΤΗΜΑΤΟΣ: Η τοποθέτηση της πύλης δεν πρέπει να επηρεάζει την εμφάνιση του προϊόντος και να πληροί τις απαιτήσεις για τη συναρμολόγηση του προϊόντος . Η διαδικασία πρέπει να μειωθεί, η εγκάρσια περιοχή θα πρέπει να μειωθεί για να μειωθεί ο χρόνος πλήρωσης και ψύξης και ταυτόχρονα, η πλαστική απώλεια του συστήματος εκτόξευσης πρέπει να ελαχιστοποιηθεί.
10. Hot Runner System: Η διάταξη καλωδίωσης του καυτού δρομέα θα πρέπει να είναι λογική, διευκολύνοντας τη συντήρηση . Οι αριθμοί καλωδίωσης πρέπει να είναι σε ένα-προς-ένα αλληλογραφία . Το Control Control, το Hot Aczzles και το Hot Runner πρέπει να υποστηρίζονται από τα πρότυπα εξαρτήματα {5} Μια σφραγίδα επαφής επίπεδης επιφάνειας . Το εξωτερικό ταιριάζει καλά .
Σχηματίζοντας ελαττώματα, επιφάνειες διαχωρισμού και αυλακώσεις εξάτμισης: το κομμάτι ένθετο και το πλαίσιο καλουπιού πρέπει να δουλεύουν μαζί και πρέπει να υπάρχει ένα κενό μικρότερο από 1mm γύρω από τις στρογγυλεμένες γωνίες . κατάθλιψη .
ΕπιλογήAndLayout τουIνιφάδαGATESFήPτελευταίοςΑποσκευέςΚαλούπι

Στην επιλογή και τη διάταξη των πύλων έγχυσης για πλαστικές αποσκευές, είναι μια κρίσιμη πτυχή . Η σωστή επιλογή και η διάταξη των πύλων έγχυσης μπορούν να ενισχύσουν την αποδοτικότητα παραγωγής χύτευσης με έγχυση, να μειώσουν το κόστος παραγωγής, να αυξήσουν τη διάρκεια ζωής του καλουπιού και επίσης να εξασφαλίσουν ότι τα προϊόντα έχουν την επιθυμητή εμφάνιση και την ποιότητα .
Το πρώτο πράγμα που πρέπει να ληφθεί υπόψη είναι η επιλογή της πύλης έγχυσης . σε πλαστικές αποσκευές, οι συνήθως χρησιμοποιούμενες μορφές πύλης περιλαμβάνουν τις επίπεδες πύλες, τις πύλες τυφλών και οι πύλες εγκοπών κ.λπ. του καλούπι πλαστικών αποσκευών, η επιλογή της κατάλληλης μορφής πύλης έγχυσης μπορεί να αποφύγει αποτελεσματικά προβλήματα ποιότητας όπως φυσαλίδες και σημάδια .
Η επόμενη πτυχή είναι η διάταξη των πύλων ένεσης . Στη διάταξη της πύλης της ένεσης του καλουπιού πλαστικών αποσκευών, είναι απαραίτητο να εξεταστεί η δομή και το σχήμα του προϊόντος και να προσπαθήσουμε να κάνουμε τη διάταξη της πύλης λογική για να μειώσουμε τα σημάδια της επιφάνειας και τα ελαττώματα του προϊόντος . ταυτόχρονα, είναι επίσης απαραίτητο να αποφευχθεί η ρύθμιση και η ενσωμάτωση των αρθρώσεων ή της κρίσιμης αντοχής, έτσι ώστε να μην επηρεάσουν και να μην επηρεάσουν και να επηρεάσουν την αντοχή και την ενσωμάτωση και την ενσωμάτωση των πύλων και της ενοποίησης των αρθρώσεων, το προϊόν .
Κατά την οργάνωση της διάταξης της πύλης έγχυσης, είναι επίσης απαραίτητο να εξεταστούν οι συνθήκες πλήρωσης και εξαερισμού του προϊόντος ., με εύλογα τη θέση και τον αριθμό των πύλων, μπορεί να βοηθήσει το πλαστικό υλικό να γεμίσει την κοιλότητα του καλούπι ομοιόμορφα, αποφεύγοντας τα προβλήματα όπως τα μικρά πλάνα και η στρέβλωση . επιπλέον, είναι σημαντική για να ενσωματώσει το σύστημα εξάντλησης, για να απομακρυνθεί γρήγορα και να αποτρέψει το σχήμα του τύπου. Εξασφάλιση της ποιότητας του προϊόντος .
Η σωστή επιλογή των πύλων έγχυσης και η σωστή διάταξη έχουν ζωτική σημασία στο σχεδιασμό των πλαστικών καλουπιών κιβωτίων αποσκευών . μόνο λαμβάνοντας υπόψη αυτούς τους παράγοντες κατά τη διάρκεια του σταδίου σχεδιασμού καλουπιών και τη βελτιστοποίηση τους σύμφωνα με συγκεκριμένες απαιτήσεις μπορεί να παραχθεί υψηλής ποιότητας και αισθητικά τέλεια πλαστικά προϊόντα αποσκευών .}}
ΤιAσχετικά μεTαυτόςTESTSFήTαυτόςLοϊδ-BαυτιάCεπαρχίαPΤελευταίες αποσκευές;
Οι δοκιμές χωρητικότητας φορτίου για πλαστικές σακούλες διεξάγονται για να εξασφαλιστεί η ποιότητα και η ανθεκτικότητα των προϊόντων και να εξασφαλιστεί η ασφάλεια της χρήσης των καταναλωτών . Σε αυτές τις δοκιμές, καλύπτονται συνήθως διάφορες πτυχές:
Δοκιμή στατικού φορτίου:
Αυτό είναι το πιο βασικό στοιχείο δοκιμής, που χρησιμοποιείται για τη μέτρηση του μέγιστου βάρους που μπορεί να φέρει οι πλαστικές αποσκευές όταν θα τοποθετηθούν στα ακίνητα . κατά τη διάρκεια της δοκιμής, ορισμένα βάρη των αντικειμένων θα τοποθετηθούν στις πλαστικές αποσκευές και θα παρατηρηθεί εάν οι πλαστικές αποσκευές μπορούν να φέρουν σταθερά το βάρος χωρίς σημαντική παραμόρφωση ή ρήξη .}}}
Δοκιμή δυναμικής φόρτωσης:
Αυτό το στοιχείο δοκιμής διεξάγεται όταν μεταφέρονται ή μετακινούνται οι αποσκευές, προσομοιώνοντας το πραγματικό περιβάλλον χρήσης . Τα υποκείμενα δοκιμών μπορούν να υποβληθούν σε διάφορες μεθόδους μεταφοράς, όπως η ώθηση, το τράβηγμα και η ρίψη, για να δοκιμάσουν την ικανότητά τους φορτίου κατά τη μεταφορά .}}}}}}}
Δοκιμή πρόσκρουσης πτώσης:
Σε αυτή τη δοκιμή, το κουτί των αποσκευών θα πέσει από ένα συγκεκριμένο ύψος ελεύθερα και θα παρατηρηθεί εάν οι πλαστικές αποσκευές μπορούν να αντέξουν σε τέτοιες επιπτώσεις χωρίς να σπάσουν ή να παραμορφώσουν . Αυτή η δοκιμή εξετάζει κυρίως την ανθεκτικότητα των πλαστικών αποσκευών όταν πέφτει τυχαία ή υποβάλλεται σε αντίκτυπο κατά την καθημερινή χρήση.}
Δοκιμή τροχαίου φορτίου:
Αυτό το στοιχείο δοκιμής προσομοιώνει την πίεση που θα φέρει μια βαλίτσα όταν μετακινείται . Αξιολογεί κυρίως την ικανότητα φορτίου της βαλίτρας με την προσομοίωση της κυλιόμενης συμπεριφοράς του σε διαφορετικές επιφάνειες {{2}.
Δοκιμή πλαστικούΚαλούπιση αποσκευών
Τα σχόλια των πελατών


